

很多甲方头一次接触风管加工,脑子里就一个画面:工人拿着铁皮在工地剪剪焊焊。其实现在洛阳本地的厂房、车库、餐饮项目,大部分风管都是工厂预制好,拉到现场拼装。但什么情况适合工厂做、什么情况只能现场敲,这里面门道不少。选错了,要么工厂做的管拉不进去(电梯楼梯过不去),要么现场做的管漏风量超标、表面坑坑洼洼。
一、工厂预制:精度高速度快,但有"尺寸门槛"
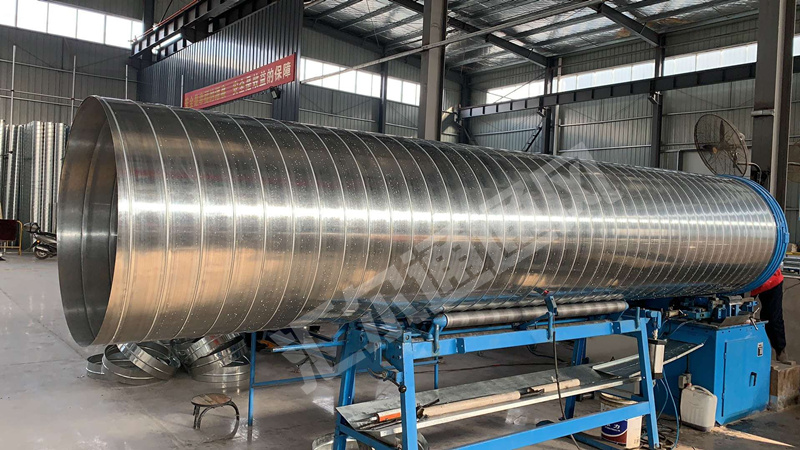
正规风管加工厂用的是全自动生产线:镀锌钢卷开平、冲口、咬边、折弯、法兰成型,一条线下来,出来的螺旋风管或共板法兰管,尺寸公差能控制在毫米级。我们这边螺旋风管加工用的就是全自动生产线,管径从两百到一千二百五十毫米都能做,尺寸公差控制在毫米级。
工厂预制的优势很明显:咬口严密,漏风率低,适合中高压系统;表面平整观感好,商场办公楼走明管不丢面;速度快,一条线一天出几百米,不占现场工期;材料损耗可控,工厂排版比现场下料省料。
但有硬限制。单节管长度受运输限制,螺旋管一般做三到四米一节,太长进不了电梯拐不了弯。现场必须留装卸和堆放场地,老城区窄路、地下室项目大车进不去。尺寸必须提前锁定,工厂下料后改不了,图不对现场就废了。
所以工厂预制适合新建厂房、车库、商场、层高够的餐饮项目,前提是图纸复核到位。
二、现场制作:灵活但费工,适合"改不了"的地方
有些项目确实只能现场做。老厂房改造,楼梯窄电梯小,成品管搬不上去。管道走向要绕梁绕管贴墙走,异形件多。改造项目边营业边施工,只能分段在楼层里加工。
现场手工敲出来的风管,优点是能贴着现场实际情况量体裁衣,弯头三通变径可以现量现做。但代价也明显:咬口靠手工,严密性不如机器,低压系统凑合用,中高压系统勉强;表面平整度看师傅手艺,同一批管出来可能有的好看有的歪;速度慢,一个师傅每天做不了多少;现场噪音废料粉尘,在营业中的商场或餐饮店很麻烦。
现场制作适合改造项目、异形件补充、小批量非标件,不适合大面积主力管道。
风管这东西,装上去看不见,出问题才找你。加工方式选对了,后面省心一大半。
三、螺旋风管与共板法兰:加工方式决定选型
洛阳这边风管加工常见的两种工艺,加工方式完全不同。
螺旋风管用钢带连续卷制,接缝是螺旋咬口,没有横向拼接缝。工厂一条线连续出管,效率高。适合长距离直管段——车库排烟、厂房送风、新风主风管。优点:强度高、风阻小、漏风率低、外观整齐。局限:分支管、变径、弯头需要另外配件,不能像矩形管那样随便开孔。
共板法兰风管是矩形管,四边咬口成型,法兰直接在管端折出来,不用另加角钢。适合需要频繁分支变径的系统——商场新风、办公楼空调风、厨房排烟支管。主干管走螺旋,支管走共板法兰。 共板法兰风管加工的折边法兰比另加角钢省工也轻,小尺寸支管用共板法兰,现场组装两个人就能搞定。
选型逻辑不是"哪种好",是"哪段用哪种"。
四、镀锌板厚度怎么选,别被"越厚越好"忽悠
风管加工里常被甲方问的就是:"你给我用厚一点的板,结实。"
但镀锌板厚度不是越厚越好,是按系统类型和管径定的。低压送排风系统,管径六百三十毫米以下用零点五毫米板就够了,六百三十到一千毫米用零点六毫米。中压系统要加一档,同尺寸用零点六到零点七五毫米。高压和消防排烟系统按设计文件走,一般用到一点零到一点二毫米。消防排烟系统的风管板厚和消防排烟风机的风压参数要同步考虑,风机风压上去了,风管刚度也得跟得上,不然运行时管壁振动嗡嗡响。
板太薄,运行时振动嗡嗡响。板太厚,成本上去不说,法兰咬口设备咬不动,反而影响加工质量。按规范和管径选,是稳的。
五、加工完别急着发货,这三项要过一遍
工厂预制完装车之前,有三个检查点。
一,咬口和接缝。手摸一遍接缝,有没有没咬实的、有没有毛刺外翻。螺旋管看螺旋缝是否均匀连续。检查完咬口,还要核对管段上标的系统编号对不对——送风管、排烟管、回风管用不同颜色标记,到现场一对照就知道往哪装。
二,法兰平整度。共板法兰的法兰面是否平整,螺栓孔是否对齐。搬来搬去容易磕变形。
三,编号和朝向标记。管段上用油漆笔标好编号、气流方向、哪端朝上。到现场一对照就知道往哪装,不用来回翻图。配套的 风机风阀风口
也要同步做进场核对,防火阀方向、散流器型号、软连接长度,装车前对一遍,到现场就不需要临时补料。
这三个检查点看着简单,但漏了任何一项,到现场都是返工。老师傅一句话:加工环节多花十分钟检查,现场能省返工。
小结
洛阳做风管加工,选工厂预制还是现场制作,看的是项目类型、运输条件、工期要求,不是谁更厉害。主干管能预制就预制,异形件现场补,螺旋和共板法兰搭配着用,板厚按规范走,发货前把咬口和标记查一遍。铁皮再好,前面工序松了,后排风口该倒烟还是倒烟。

 首页
 电话
 短信
 微信
 位置